வெட்டு துல்லியம், ஃபைபர் லேசர் வெட்டும் அமைப்பு தற்போது தொழில்துறையில் இயந்திர கருவிகளின் தரத்தை அளவிடுவதற்குப் பயன்படுத்தப்படும் முக்கிய தரநிலை அளவுருவாகும். உபகரண விற்பனை இணைப்பில், விற்பனைப் பணியாளர்கள் தயாரிப்பின் செயலாக்க செயல்திறன் குறித்த குறிப்பிட்ட விளக்கத்தைக் கொண்டிருப்பார்கள். அவற்றில், ஃபைபர் லேசர் கட்டர் இயந்திரத்தின் வெட்டு துல்லியம் பெரும்பாலும் 0.5mm பிழை வரம்பு, நிச்சயமாக, ஒரு சில உற்பத்தியாளர்கள் 0.3 மிமீ பிழை வரை செயலாக்க துல்லியத்துடன் உயர்-துல்லிய லேசர் வெட்டும் இயந்திர கருவிகளை வழங்குகிறார்கள், ஆனால் ஒட்டுமொத்தமாக வெட்டு துல்லியத்தில் இன்னும் ஒரு குறிப்பிட்ட பிழை வரம்பு உள்ளது, இதைத்தான் நாங்கள் செயலாக்க அளவு சகிப்புத்தன்மை என்று அழைக்கிறோம்.
இழையின் வேலை லேசர் உலோக வெட்டும் இயந்திரம் நிறுவனத்தின் வெட்டு வரைபடங்களின் வடிவமைப்பை அடிப்படையாகக் கொண்டது, மேலும் பொதுவான பகுதி வெட்டு வரைபடங்கள் சகிப்புத்தன்மை பகுதிகள் மற்றும் மதிப்புகளை தெளிவாகக் குறிக்கின்றன. வெட்டும் பாகங்களின் சகிப்புத்தன்மை மண்டலத்தின் நிலை சீராக இருக்க முடியாது என்பதைக் கருத்தில் கொண்டு, உண்மையான வெட்டு செயல்பாட்டில், பல்வேறு தொழில்நுட்ப வழிமுறைகள் மூலம் மேலே குறிப்பிடப்பட்ட சகிப்புத்தன்மை மண்டலத்தை அகற்றுவது சாத்தியமாகும்.
ஃபைபர் லேசர் வெட்டும் அமைப்பின் நிரலாக்கத்தில், முறைகள் மற்றும் நுட்பங்கள் சரியாகப் பயன்படுத்தப்பட்டால், CNC இயந்திர கருவிகளின் செயலாக்க துல்லியத்தை உறுதிசெய்து மேம்படுத்துவது மிகவும் முக்கியத்துவம் வாய்ந்தது. பல பகுதிகளின் பரிமாணங்கள் சகிப்புத்தன்மையுடன் குறிக்கப்பட்டுள்ளன, மேலும் சகிப்புத்தன்மை மண்டலத்தின் நிலை சீராக இருக்க முடியாது, மேலும் NC நிரல் பொதுவாக பகுதியின் விளிம்பின் படி தொகுக்கப்படுகிறது, அதாவது, பகுதியின் அடிப்படை அளவின் படி, சகிப்புத்தன்மை மண்டலத்தின் நிலையின் செல்வாக்கைப் புறக்கணிக்கிறது. இந்த வழியில், CNC இயந்திர கருவியின் துல்லியம் மிக அதிகமாக இருந்தாலும், பதப்படுத்தப்பட்ட பாகங்கள் அதன் பரிமாண சகிப்புத்தன்மை தேவைகளை பூர்த்தி செய்யாமல் போகலாம்.
செயலாக்க முறைகள் மற்றும் முறைகளைப் பொறுத்தவரை, வெட்டு சகிப்புத்தன்மையின் தாக்கத்தை ஈடுசெய்ய ஆரம் இழப்பீட்டைப் பயன்படுத்துவதை நீங்கள் முதலில் பரிசீலிக்கலாம். இந்த வகை முறை உண்மையான வெட்டு செயல்பாடுகளுக்கு ஒப்பீட்டளவில் எளிமையானது. குறிப்பிட்ட யோசனை என்னவென்றால், அடிப்படை அளவிற்கு ஏற்ப ஃபைபர் லேசர் வெட்டும் இயந்திர கட்டுப்பாட்டு அமைப்பில் இன்னும் நிரல் செய்து செயல்படுத்துவதாகும். அதாவது, கணக்கீடு மற்றும் நிரலாக்கம் இன்னும் பகுதியின் அடிப்படை அளவை அடிப்படையாகக் கொண்டது, மேலும் அனைத்து வெளிப்புற வட்டங்களையும் இயந்திரமயமாக்க அதே திருப்புதல் கருவி பயன்படுத்தப்படுகிறது, மேலும் வெவ்வேறு சகிப்புத்தன்மை மண்டலங்களுடன் பரிமாணங்களை இயந்திரமயமாக்கும்போது வெவ்வேறு கருவி ஆரம் இழப்பீட்டு மதிப்புகள் பயன்படுத்தப்படுகின்றன. இந்த முறையின் மூலம், நீங்கள் முதலில் கருவி முனை வளைவின் ஆரத்தை அறிந்திருக்க வேண்டும் (இந்த பகுதியின் இயந்திரத் தடம் X அச்சு மற்றும் Z அச்சுக்கு இணையாக உள்ளது, கருவி முனை வளைவின் ஆரத்தை நீங்கள் அறிய வேண்டியதில்லை), எனவே இது பயன்படுத்த சிரமமாக உள்ளது, மேலும் இது சில CNC அமைப்புகளுக்கு மட்டுமே பயன்படுத்தப்படும்.
மேற்கூறிய செயல்முறை பிந்தைய வெட்டு செயல்பாட்டில் ஒப்பீட்டளவில் சிக்கலானதாக இருக்கலாம். வெட்டலின் ஆரம்ப கட்டத்தில் வரைதல் தேவைகளுக்கு ஏற்ப வெட்டப்பட்ட துண்டின் அளவை சரியான முறையில் மாற்றியமைக்க முடிந்தால், சகிப்புத்தன்மை பகுதியின் செல்வாக்கை நீக்குவதும் சாத்தியமாகும். குறிப்பிட்ட யோசனை சகிப்புத்தன்மை மண்டலத்தின் அடிப்படை அளவு மற்றும் நிலையை மாற்றுவதாகும்; செயல்படுத்தல் அம்சம், பகுதியின் வரம்பு அளவு மாறாமல் உள்ளது என்ற அடிப்படையில் அடிப்படை அளவு மற்றும் சகிப்புத்தன்மை மண்டலத்தின் நிலையை சரிசெய்வதாகும்.
பொதுவாக சமச்சீர் சகிப்புத்தன்மை மண்டலம், சரிசெய்யப்பட்ட அடிப்படை அளவு மற்றும் சகிப்புத்தன்மைக்கு ஏற்ப சரிசெய்யப்படுகிறது. சரிசெய்யப்பட்ட அடிப்படை அளவிற்கு ஏற்ப நிரலாக்கம் மேற்கொள்ளப்படுகிறது, இதனால் அதே திருப்புதல் கருவி மற்றும் அதே கருவி இழப்பீட்டு மதிப்பு (இந்த எடுத்துக்காட்டில் செயலாக்க பாதை X அச்சு மற்றும் Z அச்சுக்கு இணையாக உள்ளது, மேலும் கருவி இழப்பீடு தேவையில்லை) எந்திர துல்லியத்தை உறுதி செய்ய முடியும். நிச்சயமாக, இறுதியில் பகுதியை முடிக்க வேண்டும் என்றால் (நன்றாக அரைத்தல் போன்றவை), போதுமான அரைக்கும் கொடுப்பனவை உறுதி செய்ய அடிப்படை அளவையும் சற்று பெரிதாக்கலாம் (இந்த நேரத்தில், சகிப்புத்தன்மை மண்டலம் சமச்சீரற்றது).
ஃபைபர் லேசர் வெட்டும் இயந்திரத்தின் வெட்டு துல்லியத்தை என்ன காரணிகள் தீர்மானிக்கின்றன?குறிப்பிட்டதைப் பார்ப்போம்.
ஃபைபர் லேசர் வெட்டும் முறை மூலம் உலோகங்களை அதிக துல்லியத்துடன் வெட்ட விரும்பினால், எந்த அம்சங்கள் வெட்டலின் துல்லியத்தை பாதிக்கும் என்பதை நாம் புரிந்து கொள்ள வேண்டும், பின்வருவனவற்றை சுருக்கமாக உங்களுக்கு அறிமுகப்படுத்துவோம்:
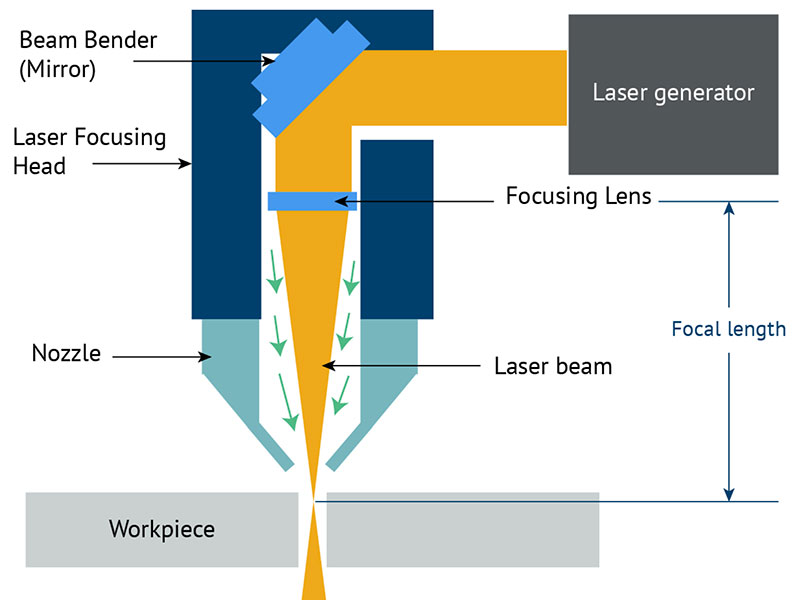
1. உமிழப்படும் லேசர் கற்றை குறுகலாக உள்ளது, எனவே வெட்டும் பிளவு கூட குறுகலாக உள்ளது, இந்த விஷயத்தில், பிளவு 1mm துருப்பிடிக்காத எஃகு 4 மிமீ தடிமனை விட மிகச் சிறியதாக இருக்கும்.
எனவே, லேசர் கற்றையின் வடிவம் வெட்டு துல்லியத்தை பாதிக்கும் ஒரு முக்கிய அங்கமாகும். அத்தகைய கூம்பு வடிவ லேசர் கற்றையின் கீழ், பணிப்பகுதி தடிமனாக இருந்தால், அது குறைவாக துல்லியமாக இருக்கும் மற்றும் வெட்டு பிளவு பெரியதாக இருக்கும்.
2. கூம்பு வடிவ லேசர் கற்றைகள் ஒன்றாக கவனம் செலுத்தும்போது, இந்த நேரத்தில் லேசர் புள்ளி சிறியதாக இருக்கும், லேசர் வெட்டும் துல்லியம் அதிகமாகவும் அதிகமாகவும் மாறும், குறிப்பாக பிளவின் அகலம் சிறியதாக மாறும். இந்த நேரத்தில் மிகச்சிறிய இடத்தை அடைய முடியும் 0.01mm. லேசர் வெட்டும் இயந்திரங்களின் வெட்டு துல்லியத்தை பாதிக்கும் காரணிகளில் இதுவும் ஒன்றாகும்.
3. இந்த விஷயத்தில், வெவ்வேறு பொருட்களின் வெட்டு துல்லியம் சற்று வித்தியாசமாக இருக்கும். ஒரே பொருளுடன் கூட, பொருளின் கலவை வேறுபட்டால் வெட்டு துல்லியம் மாறுபடும். எனவே, பணிப்பகுதி பொருளும் லேசர் வெட்டு துல்லியத்தில் ஒரு குறிப்பிட்ட செல்வாக்கைக் கொண்டுள்ளது.
4. பணிப்பெட்டியின் துல்லியம், பணிப்பெட்டி துல்லியமாக இல்லாவிட்டால் அல்லது பிற காரணங்களால், அது உயர் துல்லியமான லேசர் வெட்டு விளைவுக்கு வழிவகுக்கும்.
அதே நிலைமைகளின் கீழ், அலுமினியம், தாமிரம் மற்றும் பித்தளையை விட துருப்பிடிக்காத எஃகு அதிக துல்லியத்துடன் வெட்டுதல்.