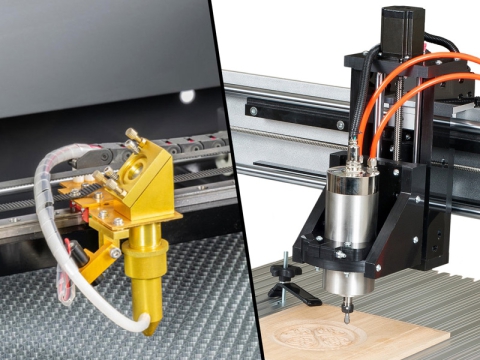
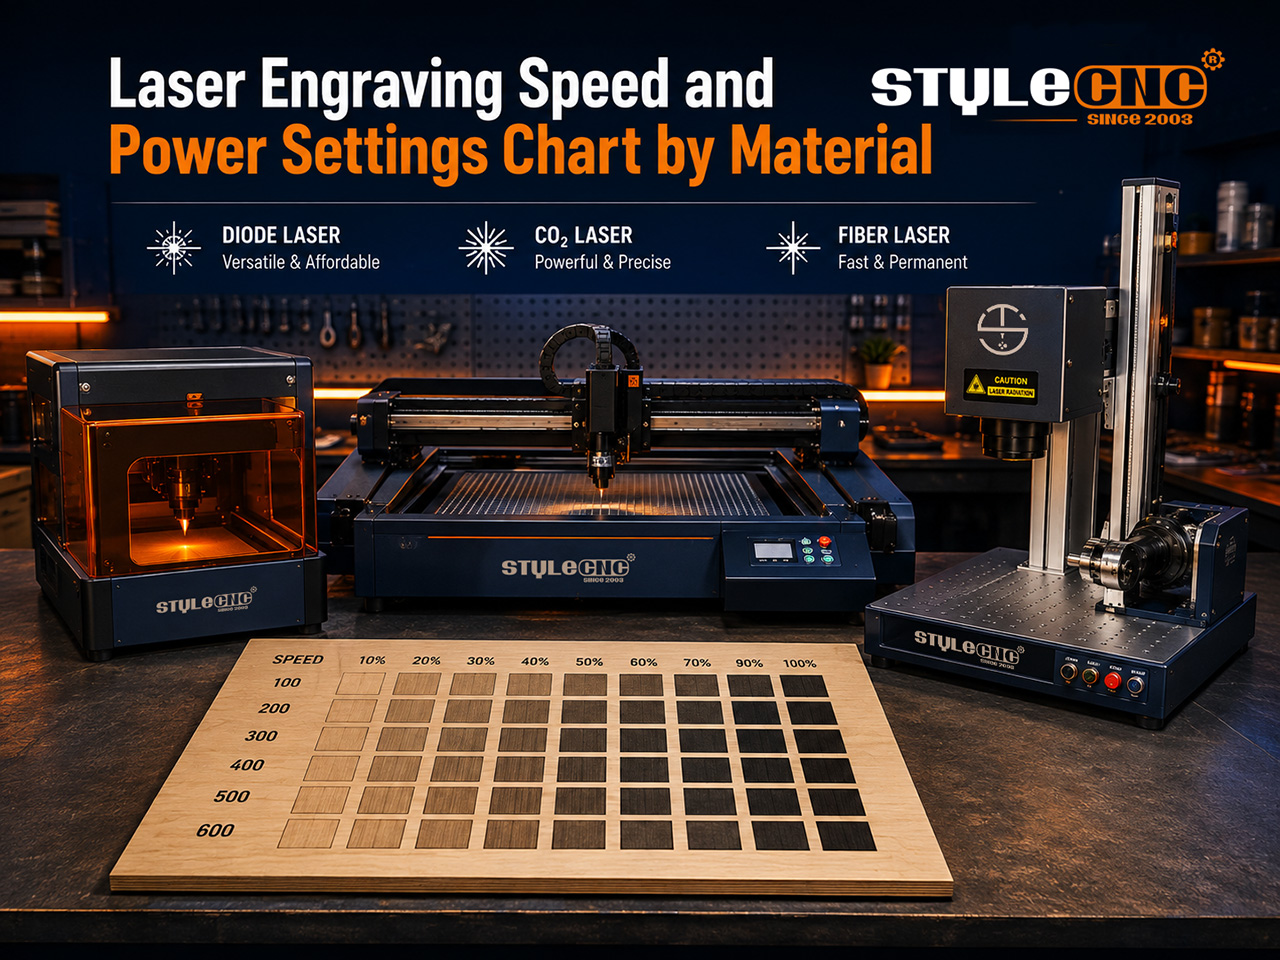
ஒரு டையோடு தொகுதியின் கீழ், ஒரே ஒட்டுப்பலகை 3 வெவ்வேறு வழிகளில் செயல்படுகிறது. CO2 குழாய் மற்றும் ஒரு இழை மூலம். இந்த வழிகாட்டி, இந்த மூன்றுக்குமான பாதுகாப்பான தொடக்க மதிப்புகளை அளித்து, பின்னர் எந்தவொரு புதிய பொருளையும் சரிசெய்வதற்கான மீண்டும் செய்யக்கூடிய ஒரு முறையைக் காட்டுகிறது.
வேகமும் ஆற்றலும் எவ்வாறு இணைந்து செயல்படுகின்றன
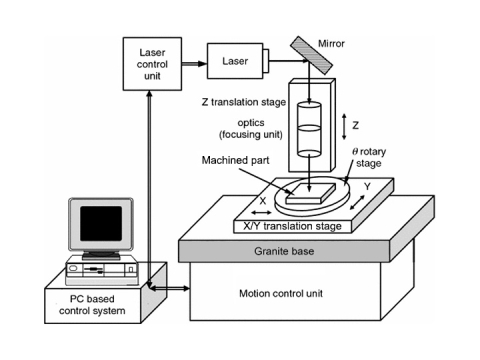
ஒவ்வொரு தழும்பும், ஒரு புள்ளிக்கான ஆற்றலைப் பொறுத்தது; அதாவது, சக்தியை வேகத்தால் வகுத்தால் கிடைக்கும் மதிப்பு. தலையின் வேகத்தைக் குறைத்தால், தழும்பு கருமையாகவும் ஆழமாகவும் மாறும்; வேகத்தை அதிகரித்தால், தழும்பு இலேசாக மாறும்.
அலகுகளே முதல் பொறி. டையோடு மென்பொருள் பொதுவாக mm/min என்று காண்பிக்கும், ஆனால் பெரும்பாலானவை CO2 மேலும், ஃபைபர் கட்டுப்படுத்திகள் mm/s-ஐப் பயன்படுத்துவதால், நகலெடுக்கப்பட்ட ஒரு மதிப்பு இலக்கிலிருந்து அறுபது மடங்கு விலகிச் செல்லக்கூடும்.
வாட்டேஜ் இரண்டாவது பொறி. இதற்காகவே சரிசெய்யப்பட்ட ஒரு செய்முறை. 10W மாட்யூல் ஒரு 20W ஒரே மாதிரியான எண்களில் தலை உள்ளது, எனவே சோதனை செய்வதற்கு முன் சக்தியை தோராயமான விகிதத்தில் குறைக்கவும். முழுவதும் லேசர் பொறிப்பு இயந்திர வரம்புஅந்த ஒரு பழக்கம் பெரும்பாலான சரக்கு வீணாவதைத் தடுக்கிறது.
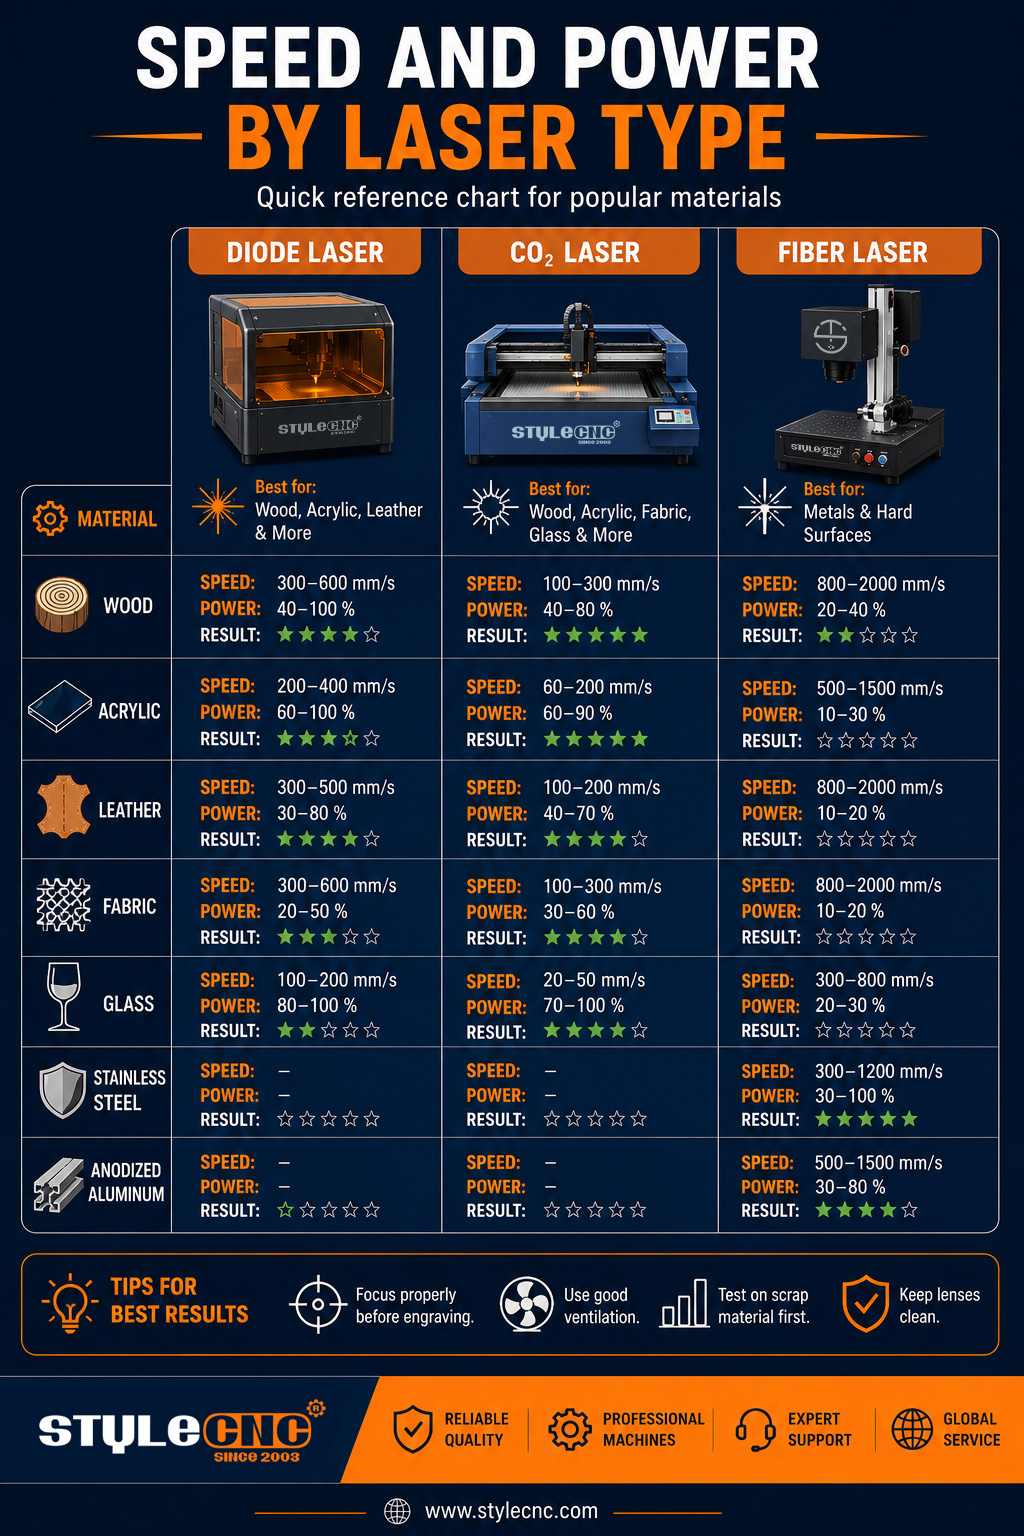
முதன்மை அமைப்புகள் அட்டவணை: டையோடு vs CO2 ஃபைபருக்கு எதிராக
கீழே கொடுக்கப்பட்டுள்ள மதிப்புகள், 3 பொதுவான உள்ளமைவுகளுக்கான பழமைவாத தொடக்கப் புள்ளிகளாகும்: அ 10W டையோடு பொறிப்பான், ஒரு 80W CO2 லேசர் வெட்டும் இயந்திரம், மற்றும் ஒரு 50W கால்வோ லேசர் குறிக்கும் இயந்திரம்சோதனையில் தெளிவான முடிவு வந்த பிறகு மட்டுமே அளவை மேல்நோக்கி சரிசெய்யவும்.
| பொருள் மற்றும் செயல்பாடு | டையோடு லேசர் 10W | CO2 லேசர் 80W | இழை லேசர் 50W |
| அளவீட்டு | வேகம் (மிமீ/நிமிடம்), திறன் (சதவிகிதம்) | வேகம் மிமீ/விநாடியில், திறன் சதவீதத்தில் | வேகம் மிமீ/விநாடியில், திறன் சதவீதத்தில், அதிர்வெண் கிலோஹெர்ட்ஸில் |
| மென்மரச் செதுக்கல் | 45-ல் 5000-600060% | 350-450, 12-18% அளவில் | பொருத்தமானதல்ல |
| ஒட்டுப்பலகை 3 மிமீ வெட்டு | 95-ல் 250-350100%, 2-3 பாஸ்கள் | 18-25, 55-65% வேகத்தில், ஒற்றை பாஸ் | பொருத்தமானதல்ல |
| கடின மர வேலைப்பாடு | 3500-4500, 60-75% அளவில் | 300-400, 18-24% அளவில் | பொருத்தமானதல்ல |
| வார்ப்பு அக்ரிலிக் செதுக்கல் | 4500-5500, 35-45% அளவில், ஒளிபுகாதது மட்டும் | 280-350, 20-28% அளவில் | பொருத்தமானதல்ல |
| வார்ப்பு அக்ரிலிக் 5 மிமீ வெட்டு | தெளிவான தாளில் பொருந்தாது | 70-ல் 10-1480%, ஒற்றை பாஸ் | பொருத்தமானதல்ல |
| தோல் செதுக்கல் | 30-ல் 4000-500040% | 450-550, 10-15% அளவில் | குறைந்த ஆற்றல் சோதனை மட்டும் |
| கண்ணாடி வேலைப்பாடு | பொருத்தமானதல்ல | 15-ல் 350-45020% | பொருத்தமானதல்ல |
| அனோடைஸ் செய்யப்பட்ட அலுமினியக் குறியிடல் | 2500-3500, 70-85% அளவில் | குறியிடும் கலவை தேவைப்படுகிறது | 30-ல் 700-90040%, 25-35 kHz |
| துருப்பிடிக்காத எஃகு கருப்பு அடையாளம் | அடையாளமிடும் பசை தேவைப்படுகிறது | குறியிடும் கலவை தேவைப்படுகிறது | 40-ல் 300-50060%, 40-60 kHz |
| பித்தளை ஆழமான செதுக்கல் | பொருத்தமானதல்ல | பொருத்தமானதல்ல | 85-ல் 250-350100%, 20 kHz, மீண்டும் மீண்டும் கடந்து செல்லுதல் |
அனைத்து மதிப்புகளும் தூய்மையான ஒளியியல் கருவிகள், சரியான குவிய உயரம் மற்றும் ஒவ்வொரு வெட்டும் செயல்பாட்டின் போதும் காற்று உதவி ஆகியவற்றை அடிப்படையாகக் கொண்டவை. பொருத்தமற்றவை எனக் குறிக்கப்பட்ட உள்ளீடுகளை ஆற்றல் வரம்புகளாகக் கருதாமல் அலைநீள வரம்புகளாகக் கருதவும்.
நினைவில் கொள்ள வேண்டிய முக்கிய எண்கள்
• டையோடு ஊட்ட விகிதங்கள் பொதுவாக 1000 முதல் 6000 மிமீ/நிமிடம் வரை இருக்கும், இது 3 மூல வகைகளில் மிகவும் மெதுவானதாகும்.
• கேன்ட்ரி CO2 மேற்பரப்பு செதுக்கும் பணிகளுக்காக இயந்திரங்கள் சராசரியாக வினாடிக்கு 300 முதல் 600 மிமீ வேகத்தில் இயங்குகின்றன.
• கால்வோ தலைகள் ஃபைபர் லேசர் குறியிடும் இயந்திரங்கள் வினாடிக்கு 7000 மிமீ வரை வேகத்தில் துடைக்கவும்.
• மரத்தில் செதுக்கும் திறனை 10 முதல் 15 சதவீதம் குறைப்பது, கண்ணுக்குத் தெரியும் வண்ண வேறுபாடு இழப்பு ஏதுமின்றி, விளிம்புகளில் ஏற்படும் பெரும்பாலான கருகலை நீக்கிவிடும்.
• ஒரே மெதுவான, சூடான தடவலை விட, இரண்டு லேசான தடவல்கள் பொதுவாக அக்ரிலிக் விளிம்புகளைச் சுத்தமாக வைத்திருக்கும்.
• தி ஃபேப்ரிகேட்டர் வெளியிட்ட தொழில்துறை சோதனை அறிக்கையின்படி, பல ஃபைபர் வெட்டும் பணிகளில் விளிம்பின் தரத்தைப் பொறுத்தவரை, அழுத்தப்பட்ட காற்று இப்போது நைட்ரஜனுக்குப் போட்டியாக விளங்குகிறது.
ஒரு சோதனைக் கட்டத்தை இயக்குவது எப்படி
10 மிமீ சதுரங்களைக் கொண்ட 5க்கு 5 கட்டத்தை வரையவும். உங்கள் விளக்கப்படம் குறிப்பிடும் வரம்பை உள்ளடக்கி, ஒவ்வொரு வரிசைக்கும் ஒரு வேகத்தையும் ஒவ்வொரு நெடுவரிசைக்கும் ஒரு ஆற்றல் அளவையும் ஒதுக்கவும்.
நீங்கள் உற்பத்தி செய்யப் பயன்படுத்தும் அதே தொகுதியிலிருந்து கிடைக்கும் கழிவுத் துண்டில் கட்டத்தைப் பொறிக்கவும். பசையின் அளவு, ஈரப்பதம் மற்றும் பூச்சின் தடிமன் ஆகியவை தாள்களுக்கு இடையே முடிவுகளை மாற்றுவதால், தொகுதியிலிருந்து கிடைக்கும் கழிவுத் துண்டே ஒரே நேர்மையான மாதிரியாகும்.
மிகவும் சுத்தமான கட்டத்தைத் தேர்ந்தெடுத்து, இயந்திரம், பொருள், குவிய உயரம் மற்றும் கடந்து சென்ற எண்ணிக்கை ஆகியவற்றைப் பதிவு செய்யவும். பிரபலமான கட்டுப்பாட்டு மென்பொருளானது, முழு கட்டத்தையும் தானியக்கமாக்கும் உள்ளமைக்கப்பட்ட பொருள் சோதனை உருவாக்கியை உள்ளடக்கியுள்ளது.
அமெரிக்க லேசர் நிறுவனத்தின் வழிகாட்டுதல்களைப் பின்பற்றும் அலைநீள-மதிப்பீடு செய்யப்பட்ட கண் பாதுகாப்புடன் ஒவ்வொரு சோதனையையும் செய்யவும், மேலும் வடிகட்டப்பட்ட குழாய் வழியாக புகையை வெளியேற்றவும். லேசர் இயந்திரங்களுக்கான புகை உறிஞ்சிபுதிய பணியிடத்தை அமைக்கும் எவருக்கும், லேசர் அபாயங்கள் குறித்த OSHA-வின் கண்ணோட்டம் ஒரு சுருக்கமான, பயனுள்ள வாசிப்பு ஆகும்.
ஆபரேட்டர்கள் உண்மையில் கேட்கும் கேள்விகள்
3 மிமீ ஒட்டுப்பலகையின் ஓரங்கள் கருகிப் போவதை எந்த வேகம் தடுக்கும்?
உங்கள் வெட்டும் வேகத்தை அப்படியே வைத்துக்கொண்டு, சக்தியை 10 முதல் 15 சதவீதம் குறைக்கவும். வெட்டு தாமதமாகத் திறந்தால், இரண்டாவது முறை வெட்டவும். வெட்டும் முகத்தில் மாஸ்கிங் டேப் ஒட்டுவதும், சீரான காற்று உதவியும் மீதமுள்ள கருகிய தழும்புகளில் பெரும்பாலானவற்றை நீக்கிவிடும்.
ஏன் என் புதிய 20W மாட்யூல் என் பழைய அமைப்புகளில் மரத்தை எரிக்கிறது 10W நேசிக்கப்பட்டதா?
ஒரே எண்களில் ஒளித்திறனை இருமடங்காக்கினால், ஒரு புள்ளிக்கான ஆற்றலும் இருமடங்காகும். முதல் யூகமாக, திறன் மதிப்பை பாதியாகக் குறைத்து, பின்னர் ஒரு விரைவான கட்டத்தைப் பயன்படுத்தி அதைச் செம்மைப்படுத்தவும்.
எந்த அமைப்புகள் துருப்பிடிக்காத எஃகை சாம்பல் நிறத்திற்குப் பதிலாக கருப்பு நிறமாக மாற்றுகின்றன?
தலையின் வேகத்தைக் குறைத்து, அதிர்வெண்ணை 40 முதல் 60 kHz வரை உயர்த்தி, துடிப்பு மேற்பரப்பைத் தாக்குவதற்குப் பதிலாக வெப்பப்படுத்தும் வகையில் குவியத்தைச் சற்று விலக்கவும். MOPA மற்றும் Q-ஸ்விட்ச் செய்யப்பட்ட மூலங்களுக்கு இடையிலான வேறுபாடு துடிப்பு கட்டுப்பாடு ஏன் வண்ணத்தின் சாயலைத் தீர்மானிக்கிறது என்பதை விளக்குகிறது.
அமைப்புகளைச் சீர்குலைக்கும் பொதுவான தவறுகள்
• முதலில் சக்தியை அதிகரிக்காமல், வெவ்வேறு வாட்டேஜ்களுக்கு இடையே மதிப்புகளை நகலெடுப்பது.
• கட்டுப்பாட்டுக் கருவிகளுக்கு இடையில் மாறும்போது mm/s மற்றும் mm/min ஆகியவற்றைக் குழப்பிக் கொள்வது.
• தெளிவின்றி செதுக்கப்பட்டிருப்பதால், புள்ளி அகலமாகத் தெரிந்து, நுணுக்கமான விவரங்கள் மங்கிவிடுகின்றன.
• இரண்டு லேசான தேய்த்தல்களால் சுத்தமாக வெட்டக்கூடிய இடத்தில், ஒரே மெதுவான, சூடான தேய்த்தலைப் பயன்படுத்துதல்.
• பணியின் நடுவில் காற்று உதவியைத் தவிர்த்து, புகை எச்சம் கற்றை ஆற்றலை உறிஞ்ச அனுமதித்தல்.
• ஒரு தாளில் சோதனை செய்து, பின்னர் வேறு ஒரு தொகுப்பில் தயாரித்தல்.
• இயல்புநிலையாக 100 சதவீத ஆற்றலுக்கு மாறுவதால், ட்யூப் அல்லது டையோடின் ஆயுள் குறைகிறது.
• லென்ஸைச் சுத்தம் செய்வதைப் புறக்கணிப்பது; அழுக்கான லென்ஸ் அதன் மதிப்பிடப்பட்ட வெளியீட்டில் பெரும் பகுதியை உறிஞ்சிவிடும்.
பொறிப்பதற்கு முந்தைய அமைப்புகளின் சரிபார்ப்புப் பட்டியல்
✓ மதிப்புகளை உள்ளிடுவதற்கு முன், உங்கள் கட்டுப்படுத்தி எந்த வேக அலகைக் காட்டுகிறது என்பதை உறுதிப்படுத்திக்கொள்ளுங்கள்.
✓ வழங்கப்பட்ட அளவீட்டுக் கருவியைக் கொண்டோ அல்லது இயந்திரத்தின் தானியங்கு குவியச் செயல்முறையைக் கொண்டோ குவியத்தைச் சரிசெய்யவும்.
✓ உங்கள் இயந்திரத்தின் உண்மையான மதிப்பிடப்பட்ட வாட்டேஜுக்கு ஏற்ப சக்தியை சரிசெய்யவும்.
✓ உற்பத்தித் தொகுதியிலிருந்து கிடைக்கும் கழிவுப் பொருட்களில் 25 சதுரங்கள் கொண்ட ஒரு சோதனைக் கட்டத்தை இயக்கவும்.
✓ ஒவ்வொரு முறை வெட்டும்போதும் காற்று உதவியை இயக்கவும்.
✓ வாரந்தோறும் லென்ஸை சுத்தம் செய்து, ஒளிக்கற்றை சீரமைப்பைச் சரிபார்க்கவும்.
✓ பொருள், குவிய உயரம் மற்றும் தேர்ச்சி எண்ணிக்கை ஆகியவற்றுடன் வெற்றி மதிப்புகளைப் பதிவு செய்யவும்.
அடிக்கடி கேட்கப்படும் கேள்விகள்
நான் பார்க்கும் ஒவ்வொரு அமைப்புகள் அட்டவணையிலிருந்தும் எனது முடிவுகள் ஏன் வேறுபடுகின்றன?
அட்டவணைகள் ஒரு குறிப்பிட்ட இயந்திரம், லென்ஸ் மற்றும் மூலப்பொருள் தொகுதிக்கு ஏற்ப சரிசெய்யப்படுகின்றன. உங்கள் ஒளியியல் திறன், குவிய உயரம், மற்றும் ஒட்டுப்பலகை பசையின் அளவு கூட அதன் முடிவை மாற்றக்கூடும். வெளியிடப்பட்ட எந்தவொரு மதிப்பையும் ஒரு தொடக்கப் புள்ளியாகக் கருதி, உற்பத்தியில் ஈடுபடுவதற்கு முன்பு உங்கள் சொந்த இருப்பில் ஒரு சிறிய சோதனை அட்டவணையை இயக்கவும்.
6000 மிமீ/நிமிடம் என்பது 100 மிமீ/வினாடிக்குச் சமமா?
ஆம். mm/s-ஐப் பெற, mm/min-ஐ 60-ஆல் வகுக்கவும். டையோடு மென்பொருள் பொதுவாக mm/min-ஐக் காண்பிக்கும், ஆனால் பெரும்பாலானவை... CO2 மேலும், ஃபைபர் கன்ட்ரோலர்கள் mm/s அலகைப் பயன்படுத்துவதால், மாற்றாமல் நகலெடுக்கப்பட்ட ஒரு மதிப்பு அறுபது மடங்கு அதிக சூடாகவோ அல்லது மிக வேகமாகவோ இயங்கும். உங்கள் கன்ட்ரோலர் எந்த அலகை எதிர்பார்க்கிறது என்பதை எப்போதும் முதலில் உறுதிப்படுத்திக் கொள்ளுங்கள்.
ஒரே ஒட்டுப்பலகையின் வெவ்வேறு தாள்களில் ஏன் பொறிப்பு வேறுபடுகிறது?
ஒட்டுப்பலகை, பசை வகை, உள்ளக இனம் மற்றும் ஈரப்பதம் ஆகியவற்றில் வேறுபடுகிறது, மேலும் ஒவ்வொரு காரணியும் அதன் மேற்பரப்பு உள்வாங்கும் ஆற்றலின் அளவை மாற்றுகிறது. ஈரப்பதமான பட்டறையில் சேமித்து வைக்கப்பட்டுள்ள ஒரு தாளுக்கு, உலர்ந்த தாளை விடக் குறிப்பிடத்தக்க அளவு அதிக ஆற்றல் தேவைப்படலாம். ஒவ்வொரு புதிய தொகுப்பிலிருந்தும் கிடைக்கும் கழிவுத் துண்டுகளைச் சோதித்து, வேறுபாடுகளைப் பதிவு செய்யுங்கள்.
டையோடு லேசரால் தெளிவான அக்ரிலிக்கை வெட்ட முடியுமா?
இல்லை. நீல டையோடின் அலைநீளம் ஒளிபுகும் அக்ரிலிக்கால் உறிஞ்சப்படாமல் நேராக ஊடுருவிச் செல்கிறது, அதனால் அந்தத் தாள் சிறிதளவே சூடாகிறது. அடர்நிற அல்லது ஒளிபுகா வார்ப்பு அக்ரிலிக் நன்றாகப் பொறிக்கப்படுகிறது, ஆனால் தெளிவான தாள் வெட்டுதல் என்பது... CO2 இயந்திரங்களின் நீண்ட அலைநீளத்தை, அந்தப் பொருள் ஏறக்குறைய முழுமையாக உள்வாங்கிக் கொள்கிறது.
துருப்பிடிக்காத எஃகின் மீது ஃபைபர் லேசர் எந்த அதிர்வெண்ணைப் பயன்படுத்த வேண்டும்?
அடர்த்தியான, மென்மையான தடம் பெற 40 முதல் 60 kHz வரையிலும், தீவிரமான பொருள் நீக்கம் தேவைப்படும்போது சுமார் 20 kHz வரையிலும் தொடங்கவும். உயர் அதிர்வெண்கள், மேற்பரப்பைத் தாக்குவதற்குப் பதிலாக வெப்பப்படுத்தும் மென்மையான துடிப்புகளை வழங்குகின்றன; துருப்பிடிக்காத எஃகில் ஒரு தூய்மையான கருப்புப் பூச்சுக்கு இதுவே துல்லியமாகத் தேவைப்படுகிறது.
ஒரு பலமான பாஸை விட பல இலகுவான பாஸ்கள் சிறந்தவையா?
பொதுவாக, ஆம். இரண்டு அல்லது மூன்று லேசான தடவல்கள் வெப்பம் தணிவதற்கு நேரம் கொடுப்பதால், அக்ரிலிக்கின் ஓரங்கள் நேராகவும், மரத்தில் கருகல் குறைவாகவும் இருக்கும். ஒரே மெதுவான, சூடான தடவல் ஆற்றலைக் குவித்து, வெட்டுப் பிளவை அகலப்படுத்தி, பிசின் சார்ந்த பொருட்களில் தீப்பிழம்புகள் ஏற்படும் அபாயத்தை அதிகரிக்கிறது.
கவனம் விளைவை எந்த அளவிற்கு மாற்றுகிறது?
ஒரு ஒளிக்கற்றை அதன் குவியப் புள்ளியில் மட்டுமே மதிப்பிடப்பட்ட செறிவை அடைகிறது. 1 முதல் 2 மிமீ பிழை ஏற்பட்டால்கூட, அது ஒளிப்புள்ளியை அகலப்படுத்தி, நுணுக்கங்களை மங்கச் செய்து, கூடுதல் ஆற்றலைக் கொண்டு ஈடுசெய்ய உங்களைக் கட்டாயப்படுத்தும். ஒவ்வொரு பொருளின் தடிமனுக்கும் மற்றும் லென்ஸ் அல்லது முனை மாற்றத்திற்குப் பிறகும் மீண்டும் குவியப்படுத்தவும்.
பொறிப்பதற்கு காற்று உதவி தேவையா, அல்லது வெட்டுவதற்கு மட்டும் போதுமா?
வெட்டும் வேலைக்கு இது எப்போதும் தேவைப்படுகிறது, ஏனெனில் காற்றோட்டம் உருகிய சிதல்களை அகற்றி, தீப்பிழம்புகளை அடக்குகிறது. செதுக்கு வேலைக்கு, குறைந்த அழுத்தக் காற்று, புகையை லென்ஸிலிருந்து விலக்கி வைப்பதன் மூலமும், எச்சக் கறைகளைக் குறைப்பதன் மூலமும் உதவுகிறது; இருப்பினும், மிக நுணுக்கமான புகைப்பட வேலைகள் சில சமயங்களில் காற்றோட்டத்தைக் குறைக்கும்போது தூய்மையாக நடைபெறுகின்றன.
அதிவேகத்தில் எனது செதுக்கல் ஏன் மங்குகிறது?
வேகம், கற்றையானது ஒவ்வொரு புள்ளிக்கும் செலுத்தும் ஆற்றலைப் பிரிக்கிறது. ஊட்ட விகிதத்தை இருமடங்காக்குவது எரிதலை ஏறக்குறைய பாதியாகக் குறைக்கிறது, எனவே வேகம் ஆற்றலை மிஞ்சும்போது தடங்கள் வெளிறி, திட்டுத் திட்டாக மாறும். ஒன்று வேகத்தைக் குறைக்கவும், ஆற்றலை அதிகரிக்கவும், அல்லது அது வடிவமைப்பிற்குப் பொருத்தமாக இருந்தால் அந்த வெளிறிய நிறத்தை ஏற்றுக்கொள்ளவும்.